ノギスの使い方と読み方|バーニヤ・デジタルの測り方と誤差を防ぐコツ
 マンダイディライト
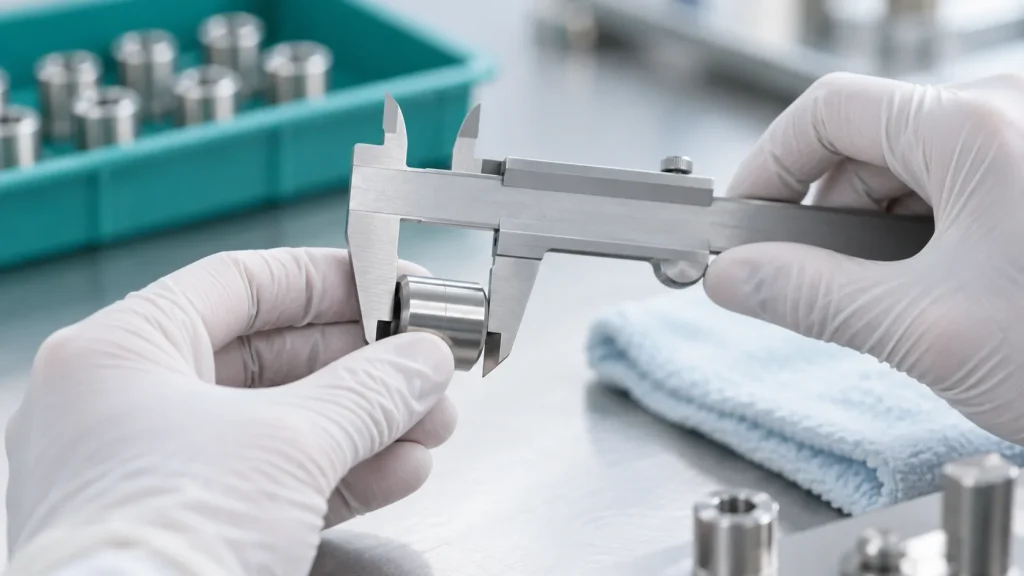
「検査の仕事でノギスを使うことになったけど、目盛りの読み方がよくわからない」「デジタルノギスなら数字が出るから簡単?」——工場で働き始めると、ノギスは早い段階で手にする測定器のひとつです。ところが、使い方を自己流で覚えてしまうと、0.1mm単位で測定値がずれてしまうことも少なくありません。
この記事では、ノギスの各部の名前から、4種類の測り方、アナログ(バーニヤ)目盛りの読み方、デジタルノギスの使い方、誤差を防ぐコツまでを、工場の検査現場を想定して詳しく解説します。読み取り練習の例題もあるので、手元にノギスがなくても読み方の感覚がつかめますよ。
この記事でわかること
- ノギスとは何か、各部の名称と測れる4つの寸法
- 使う前の準備(清掃・0点確認)と正しい持ち方
- バーニヤ目盛りの読み方と、読み取り練習問題
- デジタル・ダイヤル・アナログの違いと選び方
- 測定誤差の原因と防ぎ方、工場の検査での使いどころ
ノギスとは?何を測る道具か
ノギスは、物の外側の寸法(外径・厚さ)、内側の寸法(内径・溝幅)、段差、深さを、1本で測れる測定器です。定規(スケール)では1mm単位までしか読めませんが、ノギスなら0.05mmや0.02mm、デジタルノギスなら0.01mm単位まで読み取れます。
名前の由来は、副尺の原理を考えたとされるポルトガルの数学者ペドロ・ヌネシュのラテン語名「ノニウス(Nonius)」が、ドイツ語経由で日本に伝わったものとされています。英語では「vernier caliper(バーニヤキャリパー)」、または単に「caliper」と呼ばれます。日本の工業規格ではJIS B 7507でノギスが規定されています。
各部の名称
| 名称 | 役割 |
|---|---|
| 本尺(主尺) | 1mm単位の目盛りが刻まれた本体の長い部分 |
| スライダ | 本尺の上を動く部分。バーニヤ目盛りが付いている |
| バーニヤ目盛り(副尺) | 1mm以下の端数を読むための目盛り |
| 外側用ジョウ | 下側の大きなくちばし。外径・厚さを挟んで測る |
| 内側用ジョウ(クチバシ) | 上側の小さなくちばし。穴の内径や溝幅を測る |
| デプスバー | 本尺の端から出る細い棒。穴の深さを測る |
| 止めねじ | スライダを固定するねじ。測定値を保持したいときに使う |
| 指掛け(親指ローラー) | 親指でスライダを送る部分 |
一般的な形は「M型ノギス」と呼ばれ、外側用・内側用ジョウとデプスバーがそろった標準タイプです。このほか、外側用ジョウの先端で内側を測る構造で、スライダを細かく送る微動装置が付いた「CM型ノギス」もあります。工場で最初に渡されるのは、M型のアナログかデジタルであることが多いです。
ノギスで測れる4つの寸法と測り方
| 測定の種類 | 使う部分 | 工場での例 |
|---|---|---|
| 外側測定 | 外側用ジョウ | シャフトの外径、板の厚さ、部品の全長 |
| 内側測定 | 内側用ジョウ | 穴の内径、溝の幅 |
| 段差測定 | 本尺の端面とスライダの端面 | 段付き部品の段の高さ |
| 深さ測定 | デプスバー | 穴・ねじ穴の深さ、溝の深さ |
外側を測るときのポイント
測りたい物を外側用ジョウのできるだけ奥(本尺に近い側)で挟みます。先端で挟むと、わずかな傾きが大きな誤差になります。ジョウの測定面が部品に対してまっすぐ当たっているかを確認し、親指で軽く一定の力で押し当てた状態で読み取ります。
内側を測るときのポイント
内側用ジョウを閉じた状態で穴に入れ、ゆっくり開いて穴の壁に当てます。穴の内径は、ジョウを少しずつ動かしながら「いちばん大きくなる位置」で読むのが基本です。斜めに当たっていると実際より小さい値が出るためです。
深さ・段差を測るときのポイント
深さを測るときは、本尺の端面を穴の縁にしっかり当て、本尺を傾けないようにしてデプスバーを底まで下ろします。段差は、本尺の端面とスライダの端面をそれぞれの面に当てて測ります。どちらも「基準となる面に本体を垂直に当てる」ことが精度を左右します。
使う前の準備と正しい持ち方(手順)
- 測定面・スライド面を拭く
ジョウの測定面や本尺の滑る面に、切粉や油、ほこりが付いていないかを確認し、きれいな布で拭きます。 - ジョウを閉じて隙間を確認する
外側用ジョウを閉じて光にかざし、測定面の間に隙間が見えないかを確認します。隙間や光の漏れがある場合は、傷や変形の可能性があるので使用を控え、上長に相談しましょう。 - 0点を確認する
ジョウを閉じたとき、アナログなら本尺の0とバーニヤの0がぴったり合っているか、デジタルなら表示が0.00になっているかを確認します。 - 止めねじをゆるめる
止めねじを締めたままスライダを動かすと、精度不良や破損の原因になります。 - 本尺を軽く握り、親指でスライダを送る
利き手で本尺を持ち、親指を指掛けに当ててスライダを動かします。強く握り込まず、軽く一定の力で測定物に当てるのがコツです。
POINT
ノギスは「強く挟むほど正確」ではありません。力を入れすぎるとジョウがわずかに傾き、実際より小さい値になることがあります。毎回同じ軽い力で当てることが、測定値をそろえるいちばんのコツです。
ノギスの目盛りの読み方(バーニヤ)
アナログノギスの読み方は、慣れるまで少し戸惑いますが、仕組みがわかれば難しくありません。読み方は「本尺で整数(mm)を読む」→「バーニヤで小数を読む」→「足す」の3ステップです。
バーニヤの仕組み(最小読取値0.05mmの場合)
最小読取値が0.05mmのノギスでは、多くの場合、バーニヤ目盛りは本尺の39mmを20等分した長さで刻まれています。つまりバーニヤの1目盛りは1.95mmで、本尺の2目盛り(2mm)よりも0.05mmだけ短くなっています。このわずかな差を利用して、バーニヤのどの目盛りが本尺の目盛りと一直線に重なるかで、0.05mm単位の端数がわかる仕組みです。製品によっては19mmを20等分したタイプもありますが、読み方は同じです。
最小読取値0.02mmのノギスでは、49mmを50等分した目盛りが使われるなど、より細かく刻まれています。自分のノギスの最小読取値は、バーニヤの端に刻印されていることが多いので確認しておきましょう。
読み取りの手順
- バーニヤの「0」の位置を見る
バーニヤの0の線が、本尺のどの目盛りの右側にあるかを確認し、その目盛りの数値(mm)を読みます。これが整数部分です。 - 本尺とバーニヤの線が一直線に重なる場所を探す
バーニヤの目盛りを左から順に見て、本尺の目盛り線と「まるで一本の線に見える」場所を探します。 - 重なった位置のバーニヤの数値を読む
0.05mmノギスでは、バーニヤに「0・1・2…10」と数字が振られ、その間に1目盛りずつ線があります。数字の「1」は0.1mm、その次の線は0.15mmを意味します。 - 整数部分と小数部分を足す
読み取り練習問題
実際の目盛りを想定した読み取り例です。図がなくても、手順の流れを確認できます。
| 例 | バーニヤの0の位置 | 一直線に重なった位置 | 読み取り値 |
|---|---|---|---|
| 例1 | 本尺23mmと24mmの間 | バーニヤ「3」の次の線(0.35) | 23+0.35=23.35mm |
| 例2 | 本尺8mmと9mmの間 | バーニヤ「7」の線(0.70) | 8+0.70=8.70mm |
| 例3 | 本尺40mmとほぼ同じ位置 | バーニヤ「0」の線(0.00) | 40+0.00=40.00mm |
| 例4(0.02mmノギス) | 本尺15mmと16mmの間 | バーニヤ「4」から2目盛り先(0.44) | 15+0.44=15.44mm |
よくある間違いは、整数部分をバーニヤの0ではなくジョウの位置で読んでしまうことと、一直線に重なる線を探すときに斜めから見てしまうことです。目盛りは必ず真正面から見て読みましょう。
ここは要チェック
一直線に重なる線が2本あるように見えるときは、ちょうどその中間の値である可能性があります。迷ったときは測定をやり直し、それでも判断できなければ、先輩や検査担当者に確認しましょう。自己判断で丸めた値を記録すると、合否判定を誤る原因になります。
デジタル・ダイヤル・アナログの違い
| 種類 | 読み取り | 良いところ | 注意点 |
|---|---|---|---|
| アナログ(バーニヤ) | 0.05mmまたは0.02mm | 電池不要で丈夫。仕組みを理解できる | 読み間違いが起きやすく、慣れが必要 |
| ダイヤル式 | 0.01〜0.05mm程度(機種による) | 針で読むので小数部分が直感的 | 落下などの衝撃に弱い |
| デジタル | 0.01mm表示が一般的 | 数字で表示され読み間違いが少ない。任意の位置で0設定、データ出力ができる機種も | 電池切れ、水・油・切削液に弱い機種がある |
デジタルノギスの表示は0.01mm単位ですが、表示の細かさ(分解能)と、測定の正確さ(器差)は別物です。0.01mmまで表示されていても、測り方が悪ければその桁まで正しいとは限りません。精度の目安はメーカーの仕様やJISで定められており、一般的な150mmクラスのノギスでは数百分の1mm程度の器差が許容されています。より厳しい公差を測る場合は、マイクロメータなど別の測定器を使います。
デジタルノギスの使い方のコツ
- 電源を入れたらジョウを閉じ、「ZERO」または「ORIGIN」ボタンで0を確認・設定する
- 表示がちらつく・数値が飛ぶときは電池切れのサイン。予備のボタン電池を用意しておく
- 水や切削液がかかる場所では、防水・防じん性能のある機種を使う
- 途中の位置で0にリセットすると「差」を測れるが、元に戻し忘れると次の測定を誤るので注意
測定誤差の原因と防ぎ方
ノギスで「同じ物を測っているのに人によって値が違う」という問題は、工場の検査ではよく起きます。主な原因と対策を押さえておきましょう。
| 誤差の原因 | 起きること | 防ぎ方 |
|---|---|---|
| ジョウの先端で測る | わずかな傾きが大きな誤差になる | できるだけジョウの奥で挟む |
| 測定力が強すぎる・ばらつく | ジョウが傾き、値が小さく出る | 毎回同じ軽い力で当てる |
| 斜めから目盛りを読む(視差) | 重なる線を読み違える | 目盛りの真正面から読む |
| 汚れ・切粉 | 実際より大きい値になる | 測定前に測定面と部品を拭く |
| 温度差 | 加工直後の熱い部品は膨張している | 部品とノギスを同じ温度になじませてから測る。長時間手で握らない |
| 0点のずれ | すべての測定値が同じだけずれる | 使用前に毎回0点を確認する |
ノギスは構造上、目盛りの位置と測定する位置が離れているため、ジョウがわずかに傾くだけで誤差が出やすい測定器です(測定の原理である「アッベの原理」に従っていない、と説明されます)。だからこそ、ジョウの奥で、まっすぐ、軽い力でという基本が大切になります。
ノギスの手入れと保管
ノギスは精密な測定器なので、扱い方ひとつで精度が変わります。日ごろの手入れの基本も押さえておきましょう。
- 落とさない・ぶつけない:ジョウの先端が少し欠けたり曲がったりするだけで、正しく測れなくなります。
- 使い終わったら拭く:切粉や油、汗を拭き取り、さびを防ぎます。防錆油を薄く塗る職場もあります。
- ジョウを少し開けて保管する:ジョウを完全に閉じたまま保管すると、温度変化などで測定面を傷めることがあるため、わずかに隙間を空けてケースにしまいます。
- ハンマー代わり・けがき代わりに使わない:ジョウの先で線を引いたり、物をたたいたりするのは厳禁です。
工場の仕事でのノギスの使いどころ
自動車部品をはじめとする機械部品の工場では、ノギスは検査・品質管理の基本の道具です。例えば次のような場面で使われます。
- 受入検査・出荷検査:図面や検査基準書に書かれた寸法と公差の範囲に、部品が入っているかを確認する
- 工程内検査:旋盤やプレスなどで加工した部品を、一定数ごとに抜き取って測る
- 初品・段取り替え後の確認:機械の設定を変えたあと、最初の製品の寸法を確認してから量産に入る
- 治具・金型の点検:摩耗や変形がないかを測って記録する
検査の仕事では、測った値をチェックシートに記録し、公差から外れた製品を見つけたら上長に報告するのが一般的な流れです。「測る」「記録する」「異常を伝える」までがセットだと考えておくと、未経験からでもスムーズに仕事に入れます。なお、会社によっては測定器ごとに校正(定期的な精度確認)の期限が管理されていて、期限切れのノギスは使えないルールになっていることもあります。
POINT
検査の仕事を始めたばかりのころは、同じ部品を3回ほど測って値がそろうか試してみるのがおすすめです。毎回同じ値が出るようになれば、測り方が安定してきた証拠です。
よくある質問
Q. ノギスの正しい使い方は?
測定面を拭いて0点を確認し、止めねじをゆるめて、本尺を軽く握り親指でスライダを送ります。測る物はジョウの奥で挟み、軽く一定の力で当てたまま、目盛りを真正面から読みます。内径は最大値、深さは本体を垂直にして測るのが基本です。
Q. ノギスの0点合わせはどうやってする?
アナログノギスはジョウを閉じて、本尺の0とバーニヤの0が一致しているかを確認します。ずれている場合は、汚れを拭いても直らなければ、自分で調整せず管理担当者に相談しましょう。デジタルノギスはジョウを閉じた状態でZERO(ORIGIN)ボタンを押して0に設定します。
Q. ノギスはデジタルとアナログのどちらがいいですか?
読み間違いを減らしたいならデジタルが便利です。ただし電池切れや水・油への弱さがあるため、現場によってはアナログが使われています。仕組みを理解しておくとデジタルでも測定ミスに気づきやすくなるので、アナログの読み方も一度は身につけておくと安心です。
Q. ノギスで内径を測るには?
上側の内側用ジョウを閉じた状態で穴に入れ、ゆっくり開いて穴の壁に当てます。ジョウを少しずつ動かして、値がいちばん大きくなる位置で読み取ります。浅い穴や小さな穴では内側用ジョウが届きにくいため、内径測定用の別の測定器を使うこともあります。
Q. 100円ショップのノギスでも使えますか?
趣味や家庭での簡単な寸法確認には役立ちますが、精度や耐久性の保証がないものが多く、工場の検査には使えません。仕事では、会社が支給・管理している測定器を使いましょう。
Q. ノギスの欠点は何ですか?
測定する位置と目盛りの位置が離れているため、ジョウの傾きによる誤差が出やすいことです。また、0.01mm単位の厳しい公差の測定には向いていません。そうした場合はマイクロメータなど、より精度の高い測定器と使い分けます。
最後に
ノギスは、外側・内側・段差・深さの4種類の寸法を1本で測れる便利な測定器です。使う前に測定面を拭いて0点を確認し、ジョウの奥で軽く一定の力で挟む。アナログは「バーニヤの0で整数を読み、一直線に重なる線で小数を読む」。この基本を押さえれば、未経験からでも正確に測れるようになります。
検査や品質管理の仕事では、ノギスを正しく使えることが信頼につながります。最初はゆっくりでかまわないので、同じ測り方を繰り返して手に覚えさせていきましょう。
あわせて読みたい
- 検査・品質管理の仕事|目視検査と測定の基本
- 治具とは|読み方・工具との違いと工場での役割をわかりやすく解説
- 金属加工とは|切削・プレス・鋳造など5つの種類と工場の仕事内容
- QC検定は意味ない?|工場勤務で活きる場面と何級から評価されるか
この記事を読んで「自分に合う仕事を探したい」と思った方へ
マンダイディライトでは、愛知県・岐阜県・三重県・静岡県・兵庫県を中心に、未経験歓迎・高時給・日勤・夜勤など、さまざまなお仕事をご紹介しています。
「自分に合う仕事が分からない」
「今より条件の良い仕事を探したい」
そんな方も、担当スタッフが希望をお伺いしながらご案内いたします。
まずは現在募集中のお仕事をご覧ください。