マイクロメーターの読み方・使い方|読み取り例とゼロ点調整・ノギスとの違い
 マンダイディライト
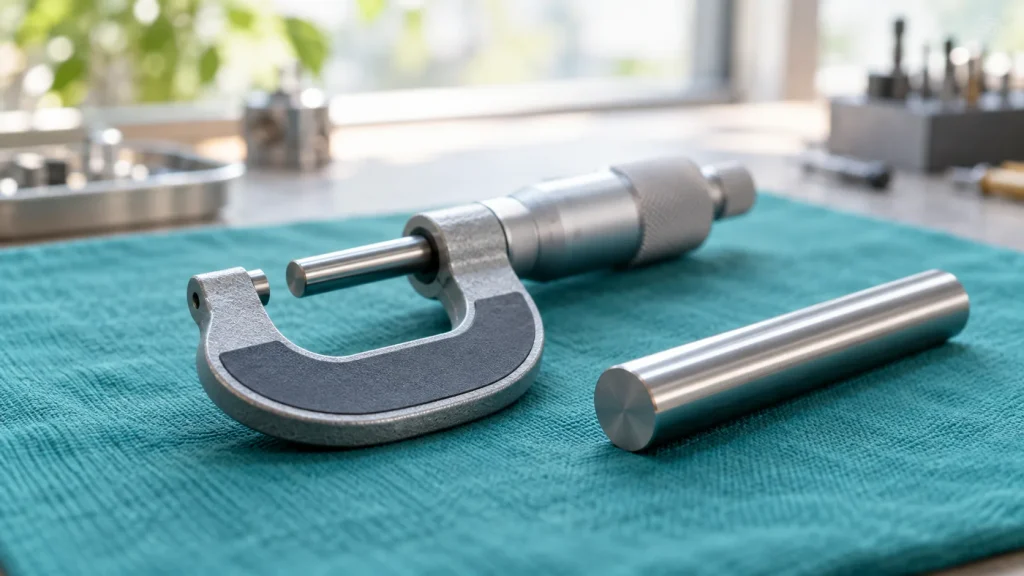
「マイクロメーターの目盛りがどこを読めばいいのかわからない」「0.5mmの線を足すのか足さないのか、いつも迷ってしまう」——検査や機械加工の仕事で初めてマイクロメーターを渡されると、こんな戸惑いを感じる方は少なくありません。ノギスよりも細かく測れる分、読み方にもコツがあります。
この記事では、マイクロメーターの仕組みと各部の名称から、目盛りの読み方(読み取り例つき)、正しい測り方、ゼロ点調整、ノギスとの使い分けまでを、工場で働く人の目線でまとめました。
この記事でわかること
- マイクロメーターとは何か(単位・測れる範囲・種類)
- 各部の名称と役割
- 目盛りの読み方3ステップと読み取り練習
- 正しい測り方・ゼロ点調整・保管のコツ
- ノギスとの使い分け
マイクロメーターとは
マイクロメーターは、ねじの回転を利用して、物の外径や厚さを0.01mm単位で測る測定器です。ノギスよりも細かい寸法を、安定して測れるのが特徴です。工場では、旋盤やマシニングセンタで加工した部品の外径、板の厚さ、軸の太さなどを確認するときによく使われます。
単位は「mm」、読み取りは0.01mm
名前に「マイクロ」と付いていますが、目盛りの単位はmm(ミリメートル)です。一般的なアナログ式の外側マイクロメーターは最小目盛りが0.01mmで、目盛りの間を目分量で読むと0.001mm(1µm)程度まで推測できます。デジタル式では0.001mmまで表示されるものが主流です。
ちなみに「1µm(マイクロメートル)」は0.001mm、つまり1mmの1000分の1です。0.01mmは10µmで、髪の毛の太さ(数十µm程度)よりもずっと小さな差を見分けられることになります。
測れる範囲は25mmずつ
外側マイクロメーターは、1本で測れる範囲が25mmに決まっているのが一般的です。0〜25mm、25〜50mm、50〜75mm……と、測りたい大きさに合わせて使い分けます。ノギスのように1本で0〜150mmを測る、ということはできません。
各部の名称と役割
| 名称 | 役割 |
|---|---|
| フレーム | U字型の本体。持つときは防熱板の部分を持つ |
| アンビル | 固定側の測定面。測る物をここに当てる |
| スピンドル | 動く側の測定面。シンブルを回すと前後に動く |
| スリーブ | 固定された筒。基準線と、1mm・0.5mmの目盛りが刻まれている |
| シンブル | 回す筒。円周に0〜49の目盛り(50等分)が刻まれている |
| ラチェットストップ | 一定以上の力がかかると空回りして、測定力を一定に保つ |
| クランプ(ロック) | スピンドルを固定するレバー。読み取りやゼロ点調整のときに使う |
なぜ0.01mmまで読めるのか
マイクロメーターのスピンドルには精密なねじが切られていて、一般的な外側マイクロメーターではねじのピッチ(1回転で進む距離)が0.5mmです。シンブルの円周は50等分されているので、1目盛り回すと次のように進みます。
0.5mm ÷ 50目盛り = 0.01mm
つまり、シンブルを1周回すと0.5mm、1目盛り回すと0.01mm進む仕組みです。この「1周=0.5mm」が、読み方のカギになります。
目盛りの読み方3ステップ
アナログ式マイクロメーターの読み方は、次の3つを足し算するだけです。
- スリーブの1mm目盛りを読む:基準線の上側にある目盛りのうち、シンブルの端から見えている一番大きな数字を読みます。
- 0.5mm目盛りが見えているか確認する:基準線の下側にある目盛り(1mm目盛りの間にある線)が、シンブルの端より手前に見えていれば0.5mmを足します。
- シンブルの目盛りを読む:スリーブの基準線と重なっているシンブルの目盛りを読み、0.01mm単位で足します。
最後に「①+②+③」を合計した数字が、測定値になります。
POINT
一番多いミスは0.5mmの足し忘れ・足しすぎです。シンブルの数字だけを見ると、「7.23mm」と「7.73mm」は同じ「23」に見えます。必ずスリーブの下側の線を確認してから、シンブルを読むクセをつけましょう。
読み取り練習(例題と解答)
実際の目盛りの状態を言葉で表した例題です。順番に読んでみましょう。
| 例 | ①1mm目盛り | ②0.5mm線 | ③シンブル | 測定値 |
|---|---|---|---|---|
| 例1 | 7mm | 見えない(0) | 23(0.23mm) | 7.23mm |
| 例2 | 7mm | 見える(0.5) | 23(0.23mm) | 7.73mm |
| 例3 | 12mm | 見える(0.5) | 5(0.05mm) | 12.55mm |
| 例4 | 5mm | まだ出きっていない(0) | 48(0.48mm) | 5.48mm |
| 例5 | 5mm | 見える(0.5) | 2(0.02mm) | 5.52mm |
迷いやすい「例4」の考え方
例4のように、シンブルが45〜49あたりにあるとき、0.5mmの線がシンブルの端から半分だけ顔を出しているように見えることがあります。このとき0.5mmを足してしまうと「5.98mm」となり、実際より0.5mmも大きく読んでしまいます。
見分けるコツは、シンブルの目盛りとセットで考えることです。
- シンブルが40台後半を指している → 0.5mm線は「まだ出きっていない」(足さない)
- シンブルが0〜数目盛りを指している → 0.5mm線は「出たばかり」(足す)
シンブルが1周して0に戻るたびに、0.5mmの線が1本ずつ現れると考えると、矛盾なく読めます。
25〜50mm以上のマイクロメーターの読み方
25〜50mmのマイクロメーターは、スリーブの目盛りが「25、30、35……」のように測定範囲に合わせて刻まれているのが一般的です。読み方は同じで、スリーブの数字からそのまま読みます。ただし、機種によって表記が違うことがあるので、初めて使う1本は必ず目盛りの数字の付き方を確認しましょう。
0.001mmまで読むには
シンブルの目盛りがスリーブの基準線にぴったり重ならず、2つの目盛りの間にあるときは、その間を10等分したつもりで目分量で読みます。たとえば23と24のちょうど真ん中なら「0.235mm」と推測します。より正確に0.001mmを読みたい場合は、スリーブにバーニヤ(副尺)が付いたタイプや、デジタル式を使います。
正しい測り方の手順
目盛りを正しく読めても、測り方がずれていると正しい値にはなりません。基本の手順は次のとおりです。
- 測定面を清掃する:アンビルとスピンドルの測定面、測る物の表面のゴミや油を、きれいな紙や布で拭き取ります。
- ゼロ点を確認する:測る前に、ゼロ点が合っているかを確かめます(方法は次の章で説明します)。
- 防熱板の部分を持つ:手の熱で本体が伸びないよう、フレームの防熱板を持ちます。
- 測る物をアンビルに当てる:物が斜めにならないよう、測定面に対してまっすぐ当てます。
- シンブルで近づけ、最後はラチェットで当てる:スピンドルが物に近づいたら、ラチェットストップを回して接触させます。「カチカチ」と2〜3回空回りしたところで止めるのが一般的な目安です。
- その状態で目盛りを読む:読みにくい場合は、クランプで固定してから物を外して読みます。
- 2〜3回測って確認する:位置や向きを変えて測り、ばらつきがないかを確かめます。
ここは要チェック
シンブルを直接ぎゅっと締め込むのはNGです。力の入れ具合で数µm〜それ以上の差が出てしまい、人によって測定値が変わります。最後は必ずラチェットストップ(またはフリクションシンブル)で、毎回同じ力で当てましょう。
温度にも注意(計算例)
金属は温度で伸び縮みします。鋼の場合、1℃上がると長さ1mあたりおよそ0.0115mm(約11.5µm)伸びるとされています。これを100mmの部品に当てはめると、次のようになります。
100mm × 0.0000115 × 5℃ ≒ 0.006mm(約6µm)
手で握って5℃温まっただけで、約6µmも寸法が変わる計算です。精密な寸法は20℃を基準に考えるのが一般的なので、加工直後の熱い部品はすぐに測らない、マイクロメーターを長く握りしめない、といった配慮が大切です。
ゼロ点調整のやり方
ゼロ点とは、測定面を正しく当てたときに目盛りが基準の値(0〜25mmなら0.00mm)を示す状態のことです。落としたりぶつけたりすると、ゼロ点がずれることがあります。
ゼロ点の確認(0〜25mmの場合)
- アンビルとスピンドルの測定面をきれいに拭く
- ラチェットストップで測定面どうしを静かに接触させる
- スリーブの基準線とシンブルの「0」が合っているかを見る
25〜50mm以上のマイクロメーターでは、測定面どうしを合わせられないため、付属の基準棒(セッティングゲージ)をはさんで、その寸法(25mmなど)を示すかを確認します。
ずれていたときの調整
わずかなずれであれば、クランプでスピンドルを固定し、付属のキースパナ(調整用スパナ)をスリーブの穴に掛けて、スリーブを回して基準線を0に合わせます。ずれが大きい場合は、シンブル側での調整が必要になるため、取扱説明書に従うか、職場の測定器管理の担当者に相談しましょう。
デジタル式の場合は、測定面を接触させた(または基準棒をはさんだ)状態で、原点設定のボタン(ORIGINなど)を押してゼロを合わせるのが一般的です。ボタンの名前や操作は機種によって異なるので、説明書を確認してください。
ゼロ点調整と校正の違い
ゼロ点調整は、使う人が日常的に行う「合わせ直し」です。一方の校正は、基準となるブロックゲージなどを使って、測定範囲全体で正しく測れるかを確認する作業で、多くの工場では測定器ごとに期限を決めて管理しています。校正期限が切れたラベルの測定器は使わない、というルールの職場も多いので、使う前にラベルを見る習慣をつけましょう。
マイクロメーターの主な種類
| 種類 | 測るもの |
|---|---|
| 外側マイクロメーター | 軸の外径、板の厚さなど。最もよく使われる |
| 内側マイクロメーター | 穴や溝の内側の寸法 |
| 三点マイクロメーター(ホールテスト) | 穴の内径を3点で当てて測る |
| デプスマイクロメーター | 穴や段差の深さ |
| ポイント・ブレードマイクロメーター | 細い溝や、先端の細い部分 |
| 歯厚マイクロメーター | 歯車の歯の厚さ |
測定器メーカーとしては、国内では川崎市に本社を置くミツトヨなどがよく知られています。職場ではメーカーや型式ごとに扱い方が少しずつ違うこともあるので、初めての機種は取扱説明書を一度確認しておくと安心です。
ノギスとの使い分け
工場でよく比べられるのがノギスです。どちらが優れているというより、目的によって使い分けるものです。
| 項目 | マイクロメーター | ノギス |
|---|---|---|
| 最小読み取り(アナログ) | 0.01mm | 0.05mmが一般的(0.02mmもある) |
| 測れる範囲(1本) | 25mmずつ | 0〜150mmなど広い |
| 測れるもの | 外径・厚さ(種類を変えれば内径・深さも) | 外径・内径・深さ・段差を1本で |
| 向いている場面 | 公差が厳しい寸法の確認、仕上げ寸法 | おおまかな寸法確認、いろいろな箇所をすばやく測る |
| 注意点 | 範囲が狭いので本数が必要。読み方に慣れが必要 | 測定力が人によって変わりやすい |
たとえば図面に「φ20±0.1」と書かれていればノギスでも判定しやすいですが、「φ20 0/−0.02」のように公差が数十µmになると、マイクロメーターでの確認が必要になる、というのが一つの目安です。実際にどの測定器を使うかは、職場の検査基準書や作業標準で決められていることが多いので、それに従いましょう。
工場の仕事でマイクロメーターを使う場面
- 機械加工(旋盤・研削・マシニング):加工の途中や仕上げで、外径や厚さを測って寸法を合わせ込む
- 検査・品質管理:抜き取り検査や初品検査で、図面の寸法どおりかを確認する
- 受入検査:仕入れた部品や材料の厚さ・径を確認する
- 設備保全:軸やピンの摩耗量を測り、交換時期を判断する
愛知県は自動車部品をはじめとする機械加工の工場が多く、エンジンや駆動系の部品などでは、µm単位の寸法管理が求められることもあります。マイクロメーターを正しく扱えることは、加工や検査の仕事で信頼される基本スキルの一つです。未経験から始める場合でも、職場で教わりながら少しずつ慣れていけば大丈夫です。
保管と取り扱いのコツ
- 使い終わったら測定面を拭き、アンビルとスピンドルの間を少しあけてケースにしまう(密着させたままにしない)
- 保管時はクランプを締めっぱなしにしない
- 落とした・ぶつけたときは、ゼロ点を確認し、気になる場合は担当者に報告する
- 切削油や切りくずが付いたまま放置しない
初心者がやりがちなミスと対策
| よくあるミス | 起きること | 対策 |
|---|---|---|
| 0.5mm線の見落とし | 0.5mm小さく(大きく)読む | シンブルの数字とセットで判断する |
| 斜めの目線で読む | 1〜2目盛りずれて読む(視差) | 基準線を真正面から見る |
| 物を斜めにはさむ | 実際より大きい値になる | 軽く揺すって最小値になる位置を探す |
| 切りくずや油をはさむ | 数µm〜数十µm大きく出る | 測る前に測定面と物を拭く |
| 測る範囲を間違える | 25mm分ずれた値を記録する | フレームに書かれた測定範囲を毎回確認 |
特に「物を斜めにはさむ」ミスは、丸い軸を測るときに起こりやすいものです。ラチェットで軽く当てた状態で、マイクロメーターを少しだけ揺らすように動かし、目盛りが最も小さくなる位置が正しい直径です。
よくある質問
Q. マイクロメーターの単位は何ですか?
目盛りの単位はmmです。アナログ式は最小目盛り0.01mm、デジタル式は0.001mmまで表示するものが一般的です。「マイクロ」は精密に測れることを表した名前で、µm単位の目盛りという意味ではありません。
Q. 1/1000mm(0.001mm)はどう読むのですか?
アナログ式では、シンブルの目盛りの間を10等分するつもりで目分量で読みます。正確に読みたい場合は、バーニヤ付きのマイクロメーターかデジタル式を使います。
Q. 1本で何mmまで測れますか?
外側マイクロメーターは1本で25mmの範囲を測るのが一般的です。0〜25mm、25〜50mmのように範囲ごとに分かれていて、大きな物を測るための大型のものもあります。
Q. 読み方のコツはありますか?
「1mm目盛り → 0.5mm線の有無 → シンブル」の順番を毎回守ることです。特にシンブルが40台後半のときは、0.5mm線を足しすぎていないか注意しましょう。慣れないうちは、読んだ値をノギスで大まかに確かめると、大きな読み違いに気づけます。
Q. ゼロ点がずれていたらどうすればいいですか?
わずかなずれなら、キースパナでスリーブを回して合わせます。大きくずれている、何度合わせてもずれる、という場合は、本体に異常がある可能性があるため、自分で無理に直さず職場の担当者に相談してください。
最後に
マイクロメーターは、ねじの仕組みで0.01mm単位まで測れる精密な測定器です。読み方は「1mm目盛り+0.5mm線+シンブル」の足し算で、特に0.5mm線の見落としと足しすぎに気をつければ、誰でも正しく読めるようになります。測るときはラチェットで一定の力をかけ、温度やゼロ点にも気を配りましょう。
最初は時間がかかっても、毎日使ううちに自然と目盛りが読めるようになります。測定の基本を身につけて、検査や加工の仕事に自信をもって取り組んでくださいね。
あわせて読みたい
- 検査・品質管理の仕事|目視検査と測定の基本
- 金属加工とは|切削・プレス・鋳造など5つの種類と工場の仕事内容
- 豊田市のマシンオペレーター求人ガイド|仕事内容・未経験から始める方法・キャリアパス
- ロットとは|製造現場での意味・ロット番号の役割をわかりやすく解説
この記事を読んで「自分に合う仕事を探したい」と思った方へ
マンダイディライトでは、愛知県・岐阜県・三重県・静岡県・兵庫県を中心に、未経験歓迎・高時給・日勤・夜勤など、さまざまなお仕事をご紹介しています。
「自分に合う仕事が分からない」
「今より条件の良い仕事を探したい」
そんな方も、担当スタッフが希望をお伺いしながらご案内いたします。
まずは現在募集中のお仕事をご覧ください。